
OSİAD Akademi bünyesinde ağırlıklı olarak ana sanayi firmaları için parça üreten tedarikçi firmaların teknik elemanlarına eğitimler verilmekte. Bu eğitimlerin temel hedefi tedarikçi firmanın ana sanayiden gelen talebi doğru okumasını, iyi anlamasını ve işini doğru yapmasını sağlamaya yönelik olmakta. Ana sanayinin talebi ise çoğu zaman bir ‘teknik resim’ ve tamamlayıcı bazı dokümanlar (standart, şartname vb.) ile tarif edilmekte. Talepte dile getirilen işin (ürünün) önce anlaşılması, sonra imal edilmesi ve en sonunda da uygunluğunun denetlenmesi (kalite kontrol) imalatçı firmalarımızda yürüyen temel süreçler.
Atila ÇINAR
Mak. Müh.
OSİAD Akademi Başkanı
Akademi’de uzman hocalarımız tarafından bu süreçlerde yer alan, başta mühendisler olmak üzere teknik işgörenlere eğitimler verilmekte, deneyim aktarımları yapılmakta.
Doğal olarak eğitim konularımız arasında imal edilen parçaların kalite kontrolu da önemli bir yer edinmiş durumda. Hem temel atölye ekipmanları (kumpas, mikrometre, mihengir vb.) ile hem de CMM (Koordinat Ölçme Cihazı) vb. ile ölçümlerin nasıl yapılabileceği anlatılmakta. Eğitim alan firma çalışanlarımız da edindikleri bilgiyi işyerlerinde uygulamaya çalışıyorlar.
Ancak, nihai ürünlerimiz ve dolayısı ile parçalarımız karmaşıklaştıkça kalite kontrol işlemleri doğal olarak daha çok zaman almaya ve kontrol maliyetleri toplam maliyet içinde önemli bir yekûn tutmaya başladı. Bu nedenle de olacak, içinde bulunduğumuz zamanda bu konuyla ilgili iki kritik soru ile çok sık karşılaşmaya başladık.
– Parçaların boyutsal ve geometrik muayeneleri yapılırken teknik resimdeki tüm özellikler kontrol edilip raporlanmalı mı?
– Parçaların boyutsal ve geometrik muayenesinden kimler sorumlu olmalı?
Bu yazıda bu iki kritik sorunun yanıtı olabilecek bir yol göstermeye çalışacağım. Ancak önce konuyla ilgili kendi deneyimimden kısaca bahsetmek istiyorum:
1983 yılında bir mühendis olarak ilk iş yerim olan HEMA Dişli Fabrikası’nda çalışmaya başladığımda görev tanımım ‘Kalite Kontrol Metot Mühendisliği’ idi. Beş yıl kadar çalıştığım HEMA Dişli’de, çaylak bir mühendis olarak verilen bu unvanın anlamını ne kadar iyi kavramış olduğumu hatırlamıyorum. Ancak benden beklenenleri yapmak için elimden geleni yaptığımı ve konuyla ilgili çok iyi bir öğrenme süreci geçirdiğimi söylemeliyim.
Aradan 40 yıldan fazla zaman geçti. Sürekli olarak makina parçalarının tasarımının, imalatının ve kontrolunun yapıldığı ortamlarda bulundum, bulunmaya da devam ediyorum. Görev tanımlarım, yaptığım işler değişse de ortam değişmedi. Meslek yaşamım hep teknik resim, bu resimlere uygun olması beklenen makina parçaları ve bu uygunluğun kontrolu için kullanılan araç gerecin arasında geçti.
Bu uzun sayılabilecek sürede tanık olduğum bir durum var: Teknolojideki gelişmelerin sağladığı yeni araçlar (özellikle CAD – CAM – CMM) sayesinde tasarım – imalat – kalite kontrol ve test süreçleri arasındaki kalın sınır çizgileri giderek inceldi neredeyse kalmadı. Buna karşılık tasarımcı – imalatçı – kalite kontrolcü ve montajı yapanların gerçek konumları arasındaki mesafeler arttı, bazı durumlarda araya ülkelerin sınırları girdi.
Öte yandan işlerin pek çoğu eskiye göre çok daha acil. Bu nedenle montaj hattına gelen bir parçanın hatalı olduğunun anlaşılmasının maliyeti çok yüksek olabiliyor. Özellikle tasarım, imalat, kalite kontrol ve montaj yapanların fiziksel olarak birbirlerinden uzak, neredeyse farklı şehirlerde hatta ülkelerde olmaları parçalardaki hataların nedenlerinin analiz edilmesini zorlaştırıyor.
Parçaların giderek daha karmaşık ve hassas, işlerin daha acil ve miktarların da çoğu zaman yüksek olduğu zamanlardan geçerken iki faaliyet her zamankinden daha kritik olmaya başladı:
– Tasarımın, bütünleme (montaj) ve parça fonksiyonu göz önüne alınarak yapılması, boyut ve toleransların ayrıca geometrik toleransların gereksinime göre belirlenmesi.
– İmal edilen parçaların boyutsal ve geometrik muayenelerinin uygun ekipman kullanılarak eksiksiz yapılması.
İşte tam burada, parçaların boyutsal ve geometrik muayeneleri söz konusu olduğunda oldukça önemli ve yanıtlanması her zaman kolay olmayan, yazının girişinde dile getirdiğim iki kritik soru ile daha fazla karşılaşmaya başladık:
- Soru: Üretilmiş bir parçanın muayenesi (özellikle boyutsal ve geometrik kontrolları) yapılırken teknik resimde olan tüm özellikler kontrol edilip raporlanmalı mı?
- Soru: Muayenelerin tümü Kalite Kontrol Birimi tarafından mı yapılmalı? Soru başka türlü sorulacak olursa, bütün boyut ve geometrik özelliklerin kontrolu sorumluluğu Kalite Kontrol Birimi çalışanlarında mı olmalı?
Kuşkusuz bu iki soru bugünün soruları değil. Muhtemelen makina imalatının yapıldığı, sanayi devriminin ilk yıllarından beri sorulan ve yanıtı aranan sorular. Sanırım soruların yanıtı ise yazının başında belirttiğim, genç bir mühendis için yapılan ‘Kalite Kontrol Metot Mühendisliği’ tanımının içinde yer almakta: Ne kontrol edilecek, kim kontrol edecek, hatalı parçaların sorumlusu kim olacak?
Bu soruların yanıtları ilk bakışta kolay gibi gözükmekle birlikte, uygulamada her zaman önemli sorunlarla karşılaşılmakta. Bu nedenle bu üç kritik soruya biraz daha yakından bakmakta yarar var.
Ne kontrol edilecek?
Tasarımcı (müşteri) çok doğal olarak imal edilen parçanın tüm boyutsal ve geometrik özelliklerinin teknik resimde belirtilen tolerans aralıkları içinde olmasını bekliyor. Dolayısıyla bir teknik resimde genel ya da özel tolerans verilmiş tüm unsurların işi yapan (tedarikçi) tarafından mutlaka kontrol edilmiş ve doğrulanmış olması şarttır.
Tasarımı yapan taraf (müşteri) haklı olarak teknik resimde belirtilmiş olan tüm boyutsal ve geometrik özelliklerin kontrol edilip doğruluklarından emin olunmasını istiyor. Bu istek gereği çoğu zaman parçaların tüm özellikleri tek tek kontrol edilip raporlanıyor. Ancak bu işlemin maliyetinin çok yüksek olduğu da bir gerçek.
Bu durumda ikinci soru olan ‘kim kontrol edecek’ sorusu özellikle maliyet optimizasyonu açısından çok kritik hale geliyor.
Kim kontrol edecek?
Kontroller çoğu zaman parçanın imalatı işini yüklenen tedarikçi bünyesindeki Kalite Kontrol Birimi tarafından veya bir üçüncü taraf (Kaynağında Muayene Hizmeti) üzerinden yapılabilir.
Bu durumda parçanın imalatına başlanmadan önce, nasıl bir proses planlaması (parça nasıl, hangi işlem sırası ile yapılacak vb.) yapılıyorsa, benzer şekilde bir kalite planlamasının da yapılması ve hangi özelliklerin işi yapan operatör (imalatçı) tarafından yapılacağının belirlenmesi yoluna gidilebilir. Bu planın da imalatı yapacak kişiye açıkça anlatılıp ihtiyacı olan ekipmanın (genellikle kumpas, GEÇER GEÇMEZ mastar vb. kolay kullanılabilen ekipman) ona verilmesi gerekir.
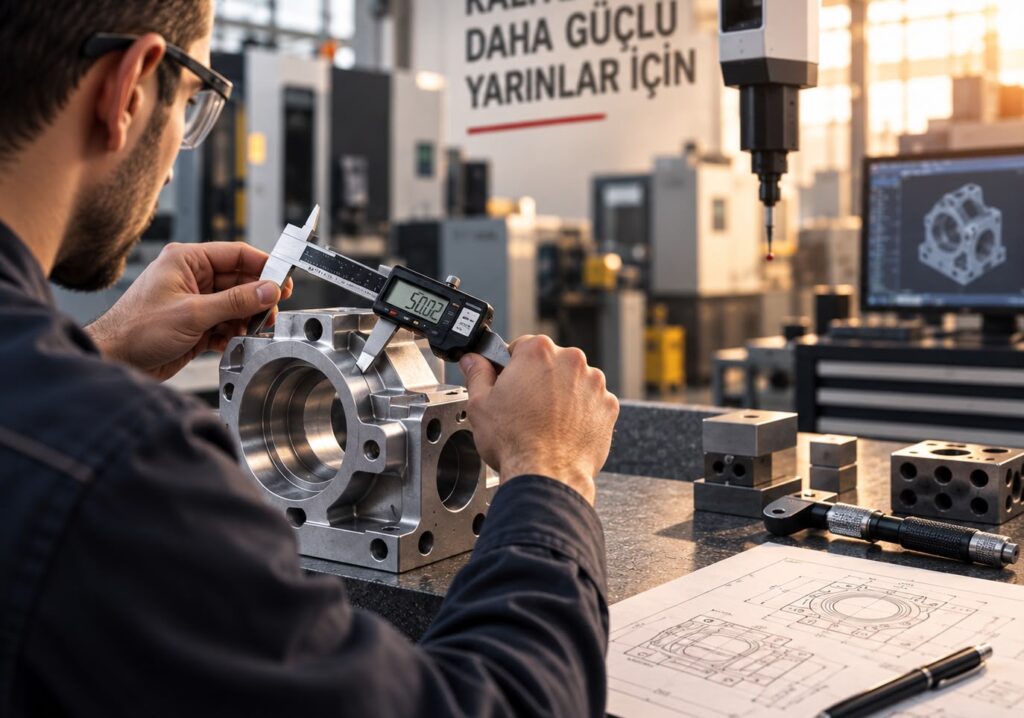
Bu aşamada imalatçının sorumluluğuna verilen özellikler iki kategoriye ayrılabilir:
Birincisi parçanın işlenmek üzere tezgah üzerinde sabitlenmesi için kullanılan unsurların (çoğu zaman parçanın DATUM unsurları) doğruluğunun kontrolu (bağlama yüzeyinin düzlemselliği, dayanma yüzeyinin bağlama yüzeyine dikliği gibi).
İkincisi ise teknik resimde yer alan tüm genel toleranslı (ISO 2768-1m vb. genel tolerans standardı ile kontrol edilen) unsurların (pahlar, yuvarlatmalar dahil) uygun ekipmanla kontrol edilip, kayıt altına alınması. İmalatçı tarafından yapılan kontroller ile ilgili kayıtların müşteriye gönderilmesi zorunluluğu olmamalı ancak bu kayıtlar izlenebilirlik vb. nedenlerle tedarikçi firma tarafından muhafaza edilmelidir.
Bu kontrolleri yapıp kayıt altına almasını istediğimiz bir operatörün, talaşlı imalat ile ilgili önemli bazı temel bilgi ve prensipleri bildiğinden, bunların ona öğretildiğinden emin olunması da ayrıca gereklidir:
Talaşlı imalat işlemlerinde kullanılan, malzeme, makina, kesici takım, parçanın oturmasında, dayanmasında, bağlanmasında kullanılan aparatlar (fikstür) vb. ile ilgili temel gerekler biliniyor ve bu gerekler sürekli gözlenip kontrol ediliyorsa, genel toleranslı boyut ve geometrilerde kolay kolay hata olmamalıdır.
Hatalı parçaların sorumluluğu kimde olacak?
Sözleşmelerde aksi belirtilmediği sürece, bir olumsuzluk durumunda sorumluluk her zaman doğal olarak parçanın imalatı işini yüklenen tarafta olmalıdır. Ortada hatalı üretilmiş bir parça varsa ve bu hata parça müşteriye ulaştıktan sonra, örneğin montaj sırasında ortaya çıkmışsa tedarikçinin hatasını kabul etmekten ve bunun bedelini ödemekten başka çaresi kalmamaktadır. Önceden görülemeyen ve montaj hattına kadar gelip montaj olmadığında fark edilen bir hatanın maliyeti kimi zaman çok yüksek olabiliyor. O halde üretilen bir parçaya tedarikçide, taslak malzemenin testerede kesilmesinden bitmiş parçanın paketlenmesine kadar kimin eli dokunmuşsa herkes yaptığı işten sorumlu olduğunu unutmamalıdır. Kimi durumlarda buna ‘Toplam Kalite Yönetimi’ dendiği de oluyor.
Şu soru akla gelebilir tabi: Peki süreç içerisinde yer alan herkes kalite kontrolden sorumlu olacaksa, ‘Kalite Birimi’ ne yapacak, onun sorumluluğu ne olacak?
Kalite Birimi iki şeyi yapmalı:
Birincisi, parçaların montajı doğrudan etkileyecek olan, görece dar toleranslı kritik unsurlarının kontrolunu ve raporlanmasını bizzat üstlenmeli ve parçalarda kritik unsurların doğruluğundan emin olmalı.
İkincisi, kritik olmayan geniş toleranslı unsurların kontrolundan kimlerin sorumlu olduğunu, ilerde bir hata çıktığında geriye dönük olarak izlenebilirliğin nasıl sağlanabileceğini gösteren Kalite Planları’nı yapıp uygulaması.
Tedarikçi işletmelerimiz, her seviyede çalışanına yaptığı işten sorumlu olduğunu ne kadar hissettirebilirse hem kalite kontrol maliyetleri azalacak, hem de müşteriye hatalı parça gitme ihtimali aşağılara çekilecektir.
Atila ÇINAR
Makina Mühendisi
Osiad Akademi Başkanı